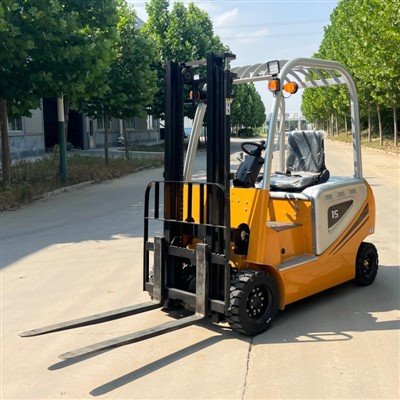
Kiedy zakłady chemiczne przygotowują się do zakupu nowych wózków widłowych, rozmowy z dostawcami często przebiegają według znanego schematu.
„Potrzebujemy 3-tonowego wózka widłowego.” „Wymagana wysokość podnoszenia wynosi około 5 metrów.” „Czy możecie dostarczyć modele z certyfikatem ATEX?”
Żądania te są uzasadnione. Każdy projekt wózka widłowego ostatecznie sprowadza się do specyfikacji, czasu realizacji i budżetu.
Niemniej jednak, po wsparciu wielu producentów środków chemicznych, doszliśmy do jasnego wniosku:wybór sprzętu powiniennie zaczynaj od wózka widłowego.
Kluczowym pytaniem nie jest:Który wózek widłowy-przeciwwybuchowy powinniśmy kupić?
Zamiast tego operatorzy muszą najpierw rozważyć:Jakie warunki pracy napotka ten wózek widłowy po wjechaniu na plac budowy?
Wózki widłowe obsługujące gotowe palety w standardowych magazynach działają w stabilnych, przewidywalnych środowiskach. Warunki panujące w zakładach chemicznych są bardzo różne.
Jednostka może transportować-rozpuszczalniki pośrednie kontenery masowe (IBC) do zbiornika zbiornikowego we wczesnych godzinach porannych, w ciągu dnia dostarczać surowce na linie produkcyjne mieszające i dostarczać napełnione beczki po chemikaliach do magazynów towarów niebezpiecznych przed przekazaniem zmiany. Na swojej trasie wózek widłowy będzie przechodził przez wiele stref niebezpiecznych, wąskie korytarze produkcyjne, stojaki na rury,-strefy mycia i zewnętrzne rampy załadunkowe. Każdy odcinek tej trasy stawia inne wymagania sprzętowi.
Z tego powodu doświadczeni menedżerowie ds. środowiska, zdrowia i bezpieczeństwa (EHS) oraz inżynierowie zakładów poświęcają znacznie więcej wysiłku ocenie środowiska operacyjnego niż porównywaniu parametrów technicznych wózków widłowych.
Przy wyborze sprzętu do niebezpiecznych lokalizacji złe wybory nie zawsze ograniczają się do maszyn o słabej mocy.
Czasami jest to wybór doskonale certyfikowanego wózka widłowego do niewłaściwych warunków pracy.
Dlaczego sama certyfikacja odporności na wybuch-nie może rozwiązać głównych zagrożeń
Wielu kupujących zakłada, że decyzja staje się prosta, gdy znają klasyfikację obszaru niebezpiecznego.
„Jeśli obszar należy do Strefy 1, kup wózek widłowy w wykonaniu przeciwwybuchowym dla Strefy 1-.” „Jeśli należy do Strefy 2, określ modele zgodne ze Strefą 2.”
Ta logika na pozór wydaje się słuszna.
Jednak rzeczywiste-środowiska produkcyjne są znacznie bardziej złożone.
Klasyfikacja obszarów niebezpiecznych definiuje obszary, w których może wystąpić atmosfera wybuchowa. Chociaż jest to jeden z najważniejszych czynników wpływających na wybór sprzętu, stanowi tylko jedną część pełnych ram oceny ryzyka.
Profesjonalny raport z oceny obszaru niebezpiecznego to znacznie więcej niż zwykła lista klasyfikacji stref. Definiując obszary zagrożone atmosferą wybuchową, oceniający muszą w pełni wziąć pod uwagę wentylację, częstotliwość uwalniania substancji, właściwości fizykochemiczne materiału, przebieg produkcji i inne parametry. W całej Europie oceny te stanowią integralny element ram zarządzania ryzykiem ATEX. Wielu ekspertów branżowych zaleca dokonanie przeglądu granic stref po wprowadzeniu jakichkolwiek zmian w procesach produkcyjnych; Klasyfikacja obszarów niebezpiecznych nigdy nie powinna być uważana za stałą.
Ten punkt ma ogromne znaczenie.
Wielu ekspertów-obszarów niebezpiecznych zauważyło, że starsze zakłady produkcyjne były kiedyś niemal w całości wyznaczane jako Strefa 1. Choć wydawało się to konserwatywnym podejściem do bezpieczeństwa, zmusza to zakłady do wdrażania w całym obiekcie sprzętu o wysokich-wymaganiach-odpornych na eksplozje-, drastycznie zwiększając początkowe wydatki kapitałowe i-długoterminowe koszty konserwacji. Po ponownej ocenie wentylacji, układów procesów i źródeł emisji wiele fabryk może przenieść niektóre obszary do Strefy 2 lub nawet do stref innych-niebezpiecznych bez uszczerbku dla standardów bezpieczeństwa.
Takie odkrycia całkowicie zmieniają strategie selekcji.
Zamiast skupiać się na tym, „który wózek widłowy ma najwyższy stopień ochrony przeciwwybuchowej”, bardziej racjonalne podejście stawia pytanie: Które strefy rzeczywiście wymagają ochrony przeciwwybuchowej? Ile czasu sprzęt będzie pracował w tych środowiskach?
Ta zmiana sposobu myślenia często wywiera większy wpływ na koszty projektu i efektywność operacyjną niż porównywanie specyfikacji wózków widłowych.
Wiele rozwiązań ochrony przeciwwybuchowej dla jednego zakładu chemicznego
Zakłady chemiczne rzadko prowadzą tylko jeden rodzaj niebezpiecznej operacji.
Dobrym przykładem jest zakład produkcyjny Sun Chemical w Yate w Wielkiej Brytanii.
Obiekt produkuje i przechowuje rozpuszczalnikowe-farby drukarskie, a ponad milion kilogramów gotowych produktów jest przechowywanych w pojemnikach IBC i beczkach. Różne części zakładu są klasyfikowane jako Strefa 1, Strefa 2 i Strefa 22, w zależności od działalności produkcyjnej i wykorzystywanych materiałów.
Na pierwszy rzut oka może wydawać się łatwiejsze ujednolicenie całej floty wózków widłowych z najwyższym poziomem ochrony przeciwwybuchowej.
To nie jest to, co się stało.
Zamiast tego skonfigurowano różne wózki widłowe do różnych zadań operacyjnych.
Wózki widłowe z silnikiem Diesla pracujące głównie w zewnętrznych magazynach i-magazynach wyrobów gotowych zostały wyposażone w aktywne systemy wykrywania gazu.
Jeżeli opary rozpuszczalnika osiągnęły 10% dolnej granicy wybuchowości (LEL), operatorzy otrzymaliby ostrzeżenia wizualne i dźwiękowe. Jeżeli stężenie oparów nadal rosło, wózek zainicjowałby automatyczne kontrolowane zatrzymanie, aby zmniejszyć ryzyko zapłonu.
Tymczasem wózki widłowe rozmieszczone w obszarach produkcyjnych Strefy 1 stosują inne podejście do ochrony. Jednostki te muszą zapewniać bezpieczną pracę tam, gdzie w normalnych warunkach produkcji może powstać atmosfera wybuchowa.
Kluczowy wniosek nie leży w technologii, ale w-ramach podejmowania decyzji.
Zamiast pytać, czy pojedynczy wózek widłowy{{0}odporny na eksplozję poradzi sobie ze wszystkimi zadaniami w placówce,
zespół terenowy najpierw przeanalizował trasy przejazdu każdej ciężarówki, częstotliwość wjazdu do stref niebezpiecznych, przewożone materiały oraz dokładne wymagania dotyczące ochrony na każdym etapie operacyjnym.
Wybór sprzętu rozpoczęto dopiero po zakończeniu przeglądu operacyjnego.

Często pomijane czynniki, zanim kupujący porównają specyfikacje wózków widłowych
To tutaj często pojawiają się nieporozumienia podczas rozmów dotyczących zamówień publicznych.
Ważnymi kryteriami pozostają ładowność, technologia akumulatorów i certyfikacja-przeciwwybuchowości.
Kiedy jednak te podstawowe wymagania zostaną spełnione, inny zestaw pytań zwykle zyskuje znacznie większy wpływ.
Jak często wózek widłowy będzie wjeżdżał do stref niebezpiecznych?
Czy operatorzy pozostaną w strefie przez kilka minut lub kilka godzin w ciągu jednej zmiany?
Czy trasa obejmuje żrące środki chemiczne czyszczące, czy tylko sporadyczne narażenie na rozpuszczalniki?
Czy wąskie korytarze-wyłożone rurami będą ograniczać minimalny promień skrętu?
Czy wózek widłowy przemieszcza się między wewnętrznymi liniami produkcyjnymi a zewnętrznymi stanowiskami załadunkowymi dziesiątki razy podczas każdej zmiany?
Żaden z tych szczegółów nie pojawia się w standardowych arkuszach danych technicznych.
Często jednak decydują o tym, czy wózek widłowy pozostanie produktywny przez cały swój-letni okres użytkowania-, czy też stanie się kosztownym kompromisem zaledwie kilka miesięcy po uruchomieniu.
To właśnie w tym miejscu wiele projektów-wybuchowych wózków widłowych kończy się sukcesem lub zaczynają kumulować się ukryte problemy operacyjne.
Byći certyfikacja ATEX: kluczowe czynniki wpływające na długoterminową- wydajność sprzętu
Po zdefiniowaniu stref niebezpiecznych i wymaganych poziomów ochrony przeciwwybuchowej wielu nabywców uważa, że najtrudniejsza faza projektu została zakończona.
W rzeczywistości praktyczne decyzje, które decydują o wydajności-w świecie rzeczywistym, dopiero się rozpoczynają.
Wózki widłowe-przeciwwybuchowe zostały zaprojektowane tak, aby wyeliminować potencjalne źródła zapłonu. Nie oznacza to, że mogą wytrzymać każde wyzwanie operacyjne w zakładach chemicznych.
Korozja stanowi wyraźną ilustrację.
Wózki widłowe pracujące w magazynach przechowujących pakowane chemikalia spotykają się z zupełnie innymi warunkami niż jednostki pracujące w sąsiedztwie reaktorów lub linii mieszania rozpuszczalników. Te pierwsze zazwyczaj napotykają opary tylko sporadycznie; te ostatnie są codziennie narażone na pozostałości substancji żrących, częste-zmywanie, wysoką wilgotność i zanieczyszczenia chemiczne unoszące się w powietrzu.
Klasyfikacja stref ATEX pozostaje niezmieniona dla obu profili operacyjnych.
Jednak w obu scenariuszach korozja może znacznie skrócić żywotność wózka widłowego.
Złącza elektryczne, zabezpieczenia kabli, odsłonięte elementy metalowe i układy hydrauliczne mogą wymagać częstszych kontroli, jeśli podczas rutynowych operacji nastąpi narażenie na działanie substancji chemicznych. Wybór wózka widłowego opartego wyłącznie na zabezpieczeniu przeciwwybuchowym, przy jednoczesnym pominięciu trwałości środowiskowej, często prowadzi do rosnących kosztów konserwacji na długo przed osiągnięciem przez urządzenie końca oczekiwanego cyklu życia.
Ta sama zasada dotyczy klasyfikacji temperaturowej.
Wiele zespołów zakupowych porównuje stopnie ochrony, nie sprawdzając, czy maksymalna temperatura powierzchni sprzętu rzeczywiście odpowiada charakterystyce zapłonu-odczynników chemicznych stosowanych w zakładzie.
Klasa temperaturowa nie jest po prostu kolejną pozycją wymienioną w dokumencie certyfikacyjnym.
Określa bezpośrednio, czy gorące powierzchnie mogą potencjalnie stać się źródłami zapłonu w nietypowych warunkach pracy. Prawidłowy wybór klasy temperaturowej zależy zatem od zrozumienia zarówno właściwości substancji niebezpiecznych, jak i środowiska operacyjnego w danym miejscu -, a nie od domyślnego stosowania najwyższej dostępnej specyfikacji.

Fabryczna-zintegrowana eksplozja-Wózki widłowe odporne na uszkodzenia a przebudowane standardowe wózki widłowe: nie ma uniwersalnej odpowiedzi
Prawie każdy projekt-wózka widłowego w wykonaniu przeciwwybuchowym rodzi to samo pytanie: czy zakłady powinny zakupić fabrycznie-zintegrowane-wózki widłowe w wykonaniu przeciwwybuchowym, czy też przeprowadzić-przeróbkę istniejących standardowych wózków widłowych w wykonaniu przeciwwybuchowym?
Obiektywnie rzecz biorąc, żadna z opcji nie zapewnia absolutnej przewagi; przydatność zależy całkowicie od rzeczywistych-warunków działania w siedzibie firmy.
Jeśli wózek widłowy wjeżdża do stref niebezpiecznych tylko sporadycznie w stabilnych warunkach pracy, realnym rozwiązaniem jest przebudowa istniejącego urządzenia. Wykwalifikowani specjaliści ds. konwersji mogą zainstalować dedykowany sprzęt ochronny, zachowując oryginalną ergonomiczną konstrukcję, w tym{{1}odporne na iskry osłony wideł, w pełni uszczelnione zespoły elektryczne, monitorowanie temperatury i systemy kontroli ładunku statycznego.
Jednak rzadkie, przerywane użycie różni się całkowicie od ciągłego działania-zakładu produkcyjnego.
Kiedy wózki widłowe spędzają większość czasu pracy w strefach niebezpiecznych, dyskusja często wykracza poza początkową cenę zakupu.
Należą do nich procedury konserwacji, dostępność części zamiennych, zapisy z inspekcji, dokumentacja techniczna i bieżące audyty zgodności, a wszystko to wpływa na całkowity koszt posiadania.
Dlatego wiele doświadczonych zespołów EHS ocenia wózki widłowe w wykonaniu przeciwwybuchowym- jako-długoterminowe aktywa zapewniające bezpieczeństwo, a nie odosobniony zakup sprzętu. Celem nie jest po prostu zdanie jednorazowej-kontroli, ale zapewnienie zgodności, konserwacji i niezawodności urządzenia przez cały okres jego użytkowania.
Dlatego najniższa cena zakupu nie zawsze jest najniższym-długoterminowym kosztem operacyjnym.

Studium przypadku magazynu towarów niebezpiecznych: sukces zależy od szczegółów
Magazyn towarów niebezpiecznych prowadzony przez Chemion Logistik w Niemczech doskonale ilustruje tę zasadę.
Obiekt obsługuje dziennie około 200 palet, na których przechowywane są łatwopalne ciecze, stałe chemikalia i inne towary niebezpieczne. Podczas transportu materiałów wyciekające rozpuszczalniki odparowują i mieszają się z otaczającym powietrzem, tworząc atmosferę potencjalnie wybuchową.
Zamiast po prostu kupować standardowy-wózek widłowy w wykonaniu przeciwwybuchowym, firma systematycznie eliminowała-źródła zapłonu na miejscu, korzystając z pełnego-pakietu rozwiązania:
Zęby wideł-powlekane stalą nierdzewną, aby zminimalizować iskry spowodowane uderzeniami i tarciem;Specjalne obudowy ochronne dla wszystkich podzespołów elektrycznych;
Przewodzące koła, maty podłogowe i zespoły wewnętrzne kontrolujące gromadzenie się elektryczności statycznej-;Ciągłe monitorowanie odgazowania akumulatora i temperatury powierzchni w celu ograniczenia ryzyka resztkowego zapłonu.
Co ciekawe, sama konstrukcja magazynu również spełniała ważną rolę bezpieczeństwa.
Budynek posiadał otwarte sekcje konstrukcyjne, które rozpraszały opary rozpuszczalników i zmniejszały ryzyko gromadzenia się atmosfer wybuchowych w obiekcie.
Zwraca to uwagę na kwestię, którą łatwo przeoczyć. Ochronę przeciwwybuchową rzadko można osiągnąć za pomocą samego sprzętu do wózków widłowych.
Pochodzi z projektu sprzętu, układu instalacji, systemów wentylacji, procedur operacyjnych i pracy konserwacyjnej w tandemie.
Modyfikacja tylko jednego komponentu tego systemu rzadko całkowicie eliminuje ryzyko.

Kluczowe pytania, na które należy odpowiedzieć przed złożeniem zapytania o wycenę
Po zapoznaniu się z szeroką gamą projektów przemysłu chemicznego, wielokrotnie pojawia się jeden wzór.
Najbardziejpomyślne procesy zakupu wózków widłowych zaczynają się długozanim dostawcy złożą formalne oferty. Zamiast wymagać jedynie specyfikacji, takich jak nośność czy wysokość masztu, doświadczeni nabywcy najpierw zbierają szczegółowe dane operacyjne. Pytania takie jak te wspierają ukierunkowane, produktywne dyskusje:
Do jakich stref niebezpiecznych wjedzie wózek widłowy podczas standardowej zmiany?
Czy ryzyko wynika z łatwopalnych gazów, oparów, palnych pyłów lub mieszaniny tych substancji?
Przez ile godzin dziennie wózek będzie pracował w obszarach niebezpiecznych?
Czy korozja chemiczna może mieć wpływ na-długoterminową niezawodność sprzętu?
Czy modernizacja wentylacji, dostosowanie procesów lub zmiany układu mogą zmniejszyć zasięg sklasyfikowanych stref niebezpiecznych?
Czy zakład posiada zasoby do obsługi bieżącej konserwacji i ustawowych inspekcji?
Odpowiedzi określają nie tylko rodzaj wymaganego-wybuchowego wózka widłowego, ale także kształtują ogólną strategię inwestycyjną.
Wniosek
Wybór wózka widłowego-w wykonaniu przeciwwybuchowym rzadko wiąże się z wyborem najwyższej dostępnej specyfikacji.
Chodzi o zrozumienie, w jaki sposób materiały przemieszczają się w zakładzie, gdzie w rzeczywistości może istnieć niebezpieczna atmosfera oraz jak na co dzień współdziałają ze sobą personel, sprzęt i procesy produkcyjne. W przypadku najbardziej udanych projektów nie zawsze wykorzystywane są najbardziej wyrafinowane wózki widłowe.
Częściej integrują klasyfikację obszarów niebezpiecznych, przepływy pracy w produkcji, dobór sprzętu i-długoterminowe planowanie konserwacji od samego początku projektu. Kiedy wszystkie te elementy są do siebie dopasowane, wózek widłowy-w wykonaniu przeciwwybuchowym staje się czymś więcej niż tylko zgodnym sprzętem.
Rozwija się w niezawodny element pełnego systemu transportu materiałów chemicznych. Wspiera bezpieczeństwo, produktywność i ciągłość działania przez wiele lat -zamiast jedynie spełniać wymogi pojedynczej inspekcji.